热处理可以让球面轴承或杆端的抗拉强度变化远超 100%,但比“强了多少”更重要的数字,是这些强度实际需要在哪里顶住。杆端几乎从来不会因为杆身材料从中间被直接拉断而失效——它失效于应力集中处:螺纹根部、圆角、横穿孔。这一区别会改变“更好的热处理”应当如何被评估,而大多数淬火回火的泛泛讲解都跳过了这一点。
三步工艺
对于可淬硬的合金钢杆端,强化热处理几乎总是遵循相同的顺序:
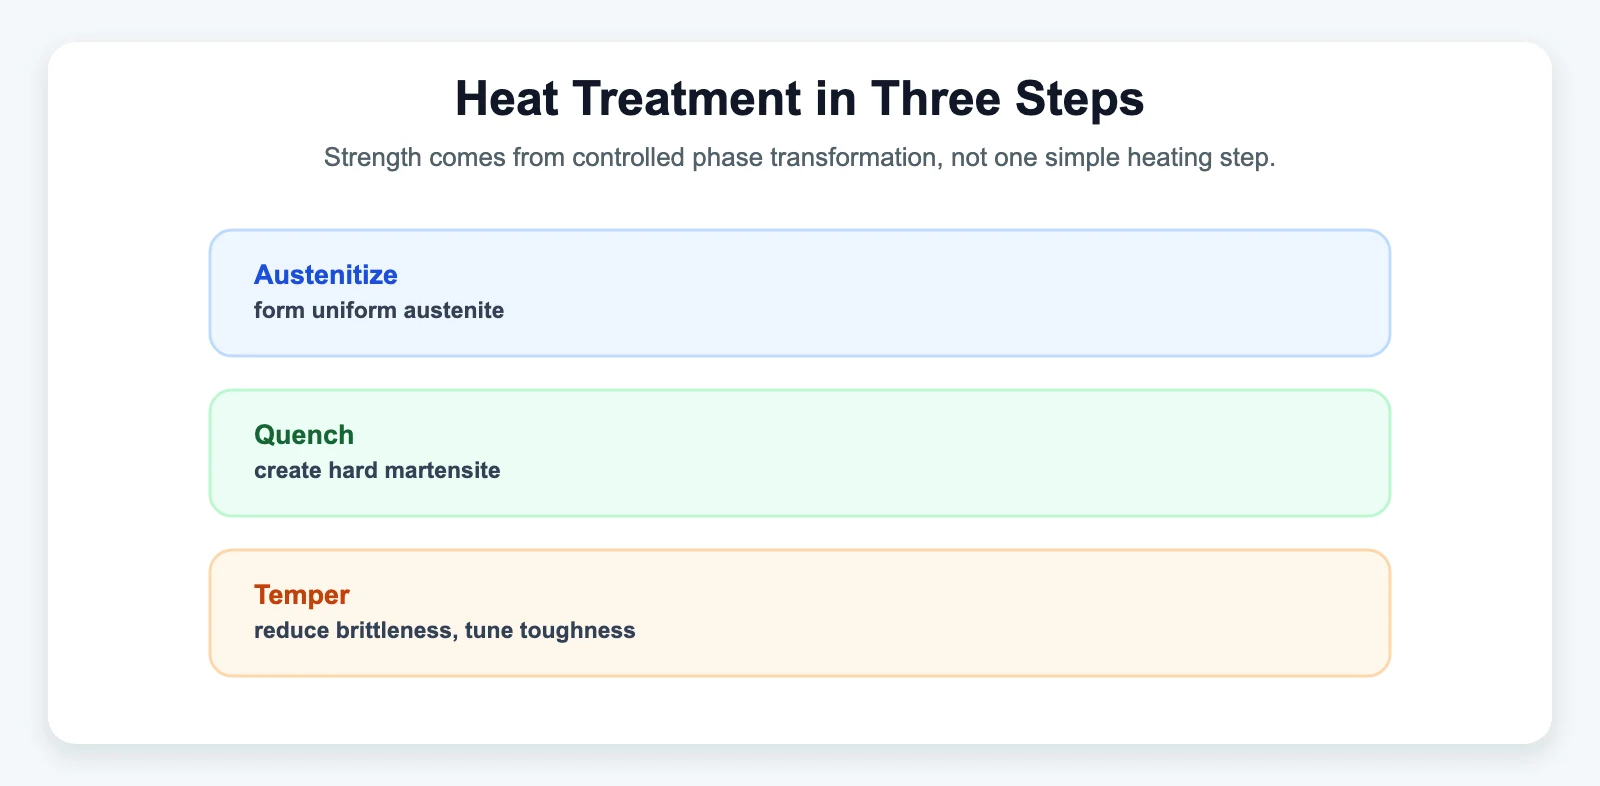
- 奥氏体化 — 将钢加热到临界转变温度以上,使碳和合金元素溶解成均匀的奥氏体相。
- 淬火 — 快速冷却(通常在水或油中),将奥氏体转变为马氏体,这是一种硬、高强度但脆的显微组织,具有显著的内部残余应力。
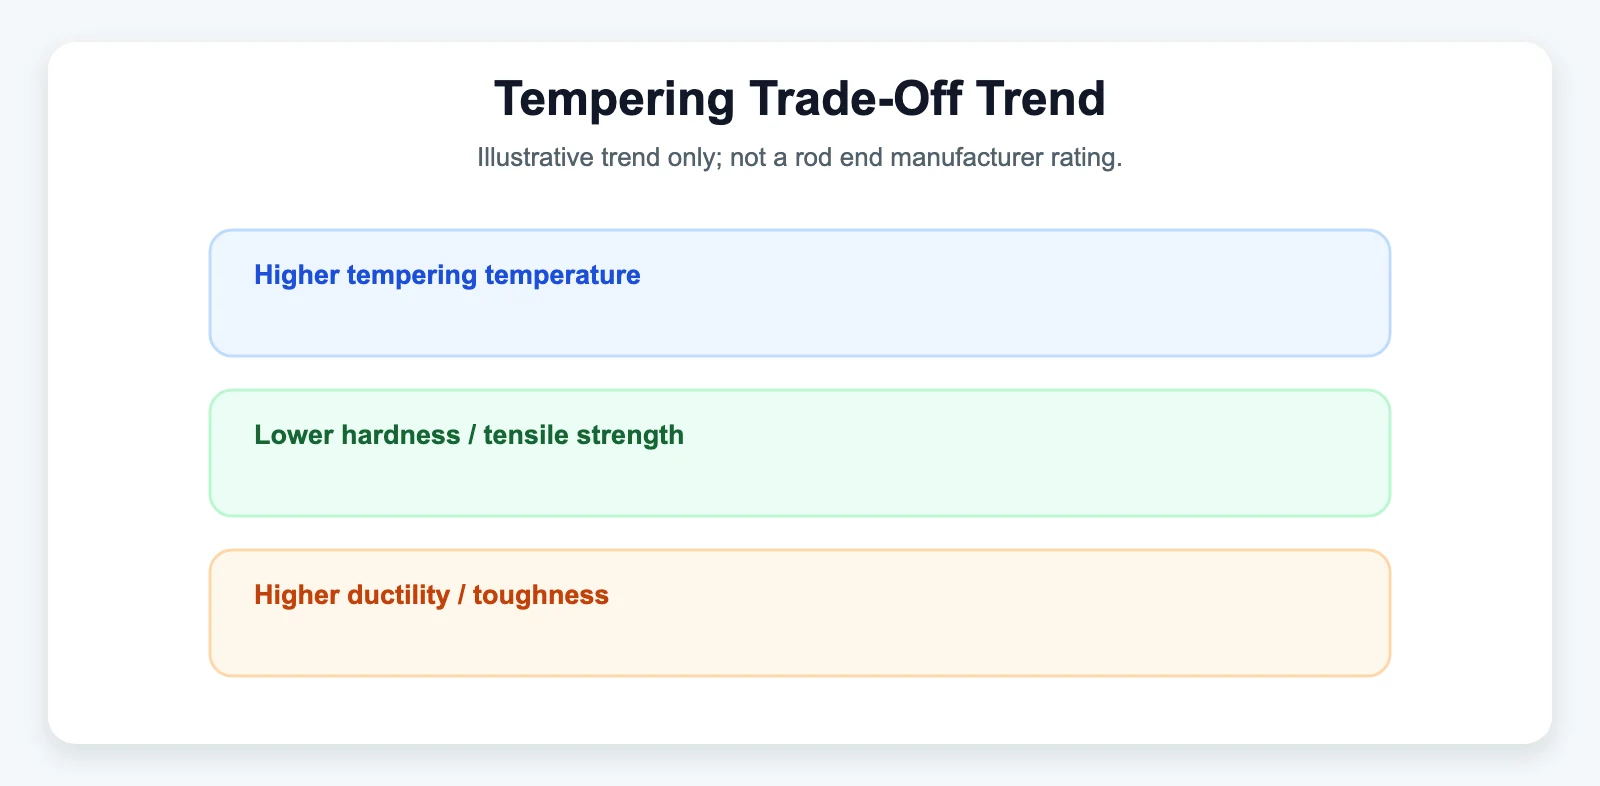
- 回火 — 将淬火后的零件重新加热到临界温度以下,以消除脆性和残余应力。随着回火温度升高,抗拉强度下降,而延展性和韧性增加。
热处理的核心取舍是:较高的回火温度通常会降低抗拉强度,同时提高延展性和韧性。正确的平衡取决于钢种和预期用途。
取舍的具体示例
一项大学实验室研究(雅典国立技术大学,通过 Thermal Processing 杂志发表)对含碳 0.53% 的钢样进行了这一完整顺序,并直接测量了结果:
| 状态 | 硬度(HRC) | 近似抗拉强度 |
|---|---|---|
| 淬火,未回火 | 59 | (研究中未换算) |
| 淬火 + 200°C 回火 | 51 | 约 1,734 N/mm²(约 251 ksi) |
| 淬火 + 400°C 回火 | 44 | 约 1,403 N/mm²(约 203 ksi) |
| 淬火 + 600°C 回火 | 38 | 约 1,200 N/mm²(约 174 ksi) |
请将此表视为关系的示意,而不是杆端规格。这是在实验室条件下测试的通用 0.53% 碳钢,而不是大多数杆端实际使用的 4130 铬钼钢或 4340 合金钢,也不是任何具体零件的制造商公布额定值。不过,它清楚展示的是曲线的形状:随着回火温度升高,强度稳步下降,这种关系对杆端实际使用的合金钢在趋势上同样成立,尽管具体数字不同。
对于 4130 和 4340 合金钢,抗拉强度随热处理和产品状态大幅变化。不要用泛泛的合金数值来设计杆端;计算应基于经认证的材料状态和该部件的专属数据。(我们关于铬钼钢 vs 碳钢杆端的姊妹篇会更深入地讨论材料选择。)
为什么失效位置比整体数值更重要
杆端作为材料属性的抗拉强度,与其作为装配零件的强度,是两个不同的问题。杆端在载荷下最容易失效的部位是:
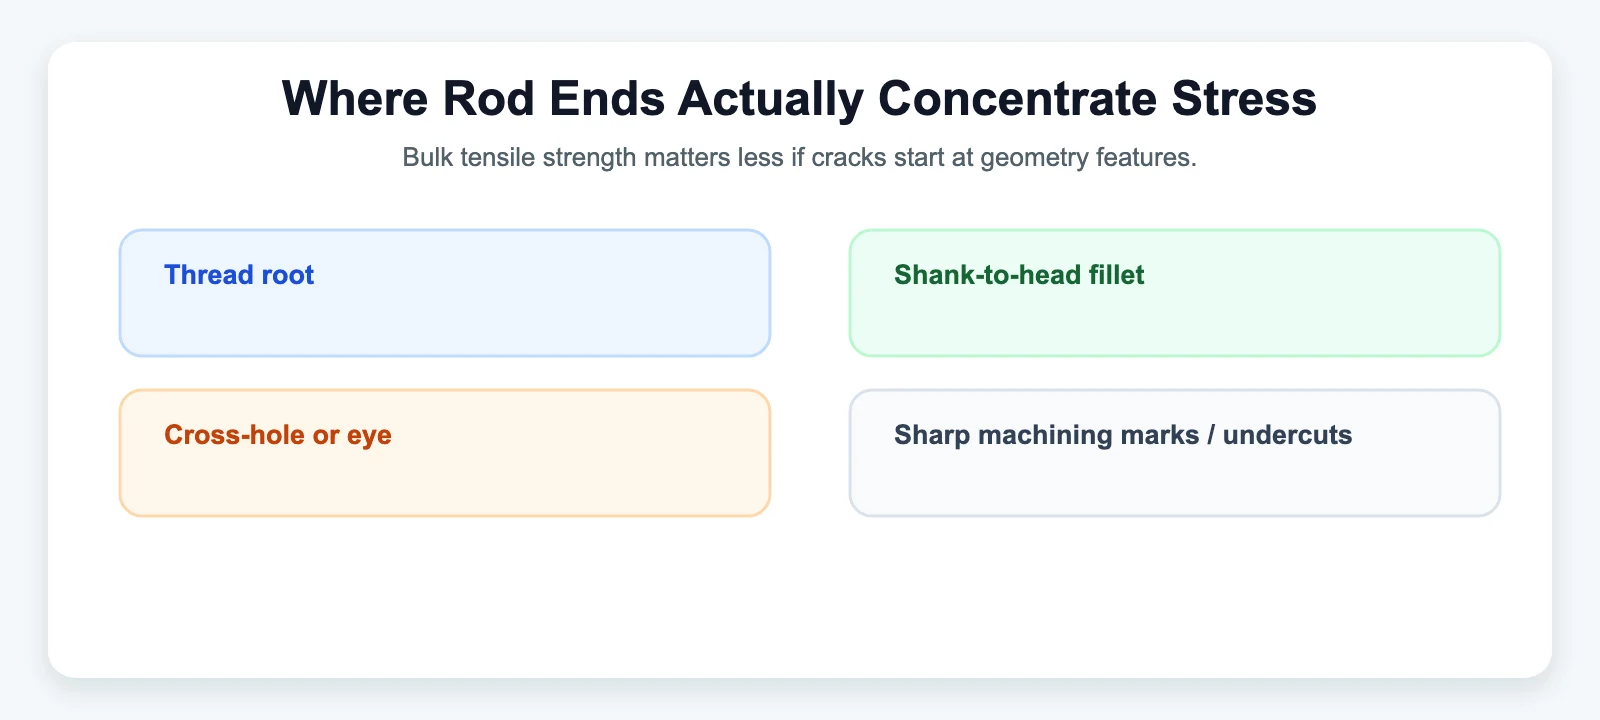
- 螺纹根部,螺纹牙型本身造成应力集中
- 柄部与头部之间的圆角/过渡区
- 横孔或孔眼,如果设计中使用的话
- 任何由加工引入的应力集中源——尖锐的内角、刀痕、凹槽
把硬度推到尽可能高以最大化整体抗拉强度,会使这些位置更危险,而不是更安全——硬度越高通常意味着断裂韧性越低,因此始于螺纹根部或圆角的裂纹扩展更快且预警更少。更好的目标通常是根据载荷实际集中位置调校的强度-韧性折中,而不是单纯孤立地最大化硬度或 UTS 的规格。
与电镀相关的热处理后风险
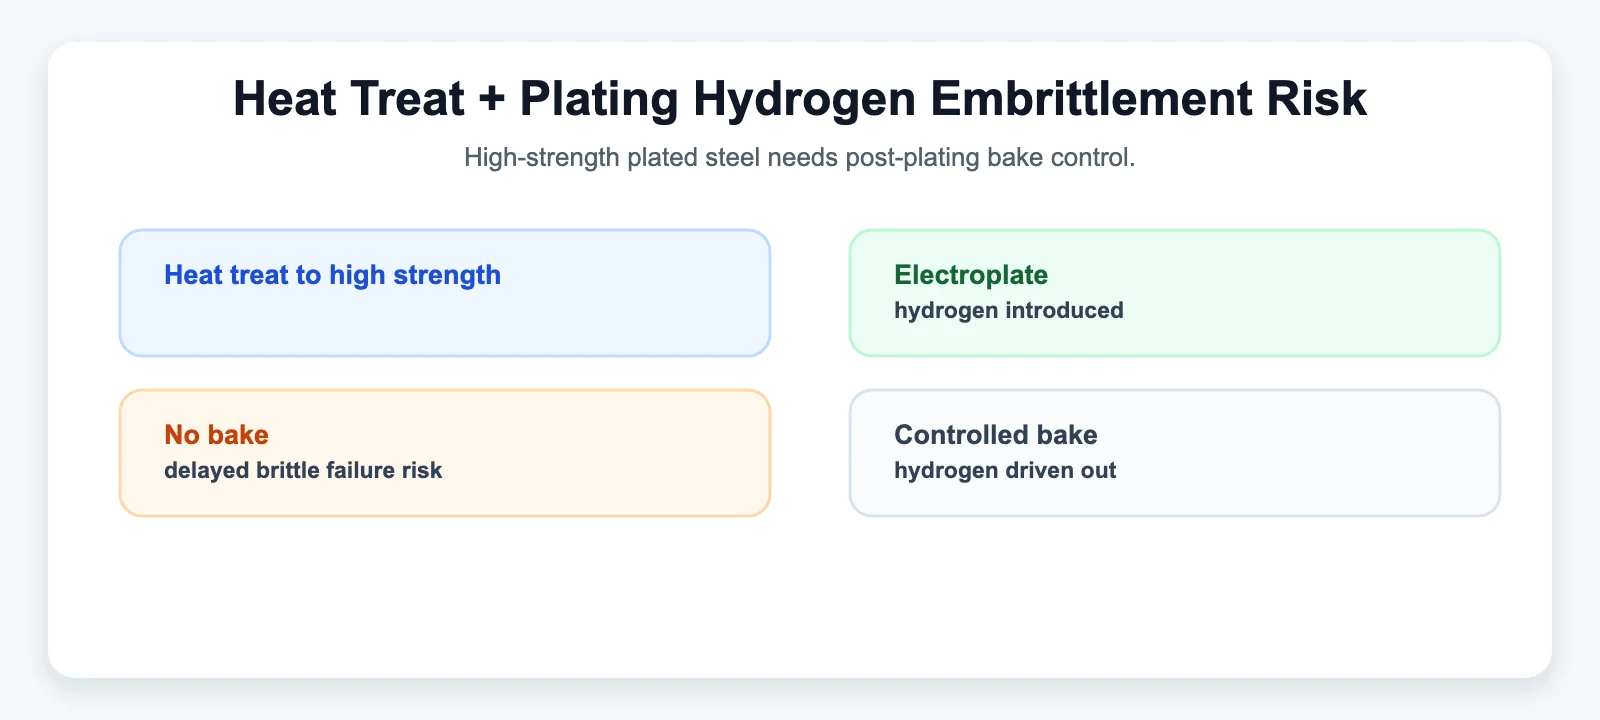
有一个具体的失效模式值得单独指出,因为它直接对应我们在硬铬镀层一篇中讲过的步骤:氢脆。当高强度钢零件(一般 UTS 约超过 160 ksi)在热处理之后进行电镀——镀锌和镀镉是典型例子,硬铬镀层同样存在此风险——电镀过程中产生的原子氢会渗入钢材。在持续拉应力的作用下,这些被吸收的氢可能在没有预兆或几乎无预兆的情况下引发突发的延迟脆性断裂,除非对零件进行烘烤(镀后受控的热保温处理)把氢驱赶出去。这是紧固件和高强度钢制造中真实且有充分记录的风险,不是理论上的极端情况——任何指定在该强度阈值以上“热处理+电镀”杆端的人,都应确认供应商的工艺包含镀后除氢烘烤。
这在实践中意味着什么
热处理不是只能调“更强”或“更弱”的单一旋钮——它是对一个真实失效风险集中在特定几何特征而非均匀分布在材料中的零件所施加的强度-韧性取舍。杆端合适的热处理规格取决于它预期(如果会失效的话)最先在哪里失效,而之后施加的任何电镀步骤都需要自己的过程控制,以避免引入热处理本身未造成的脆性失效风险。
相关阅读: 硬铬镀层:如何延长杆端使用寿命 · 铬钼钢(4130)vs 碳钢:哪种适合你的改装?