
一根半径杆在 60 英里/小时时断裂。不是因为驾驶员用力过猛,而是因为壁厚是按外观而非载荷设定的。这类失效通常始于更早之前,源于材料牌号、管材生产方法、轴承座公差和焊接技术的决策。制造过程并不是背景细节。它定义了零件本身。以下是半径杆从原材料到成品的制造过程,以及这些步骤对实际应用中的性能和耐久性意味着什么。
起点:材料选择
材料的选择决定了后续一切的上限。市场上有三大主要选择:铬钼钢、DOM 钢和铝合金。每种都有明确用途。在应用中使用错误的材料仍然是悬架改装中最常见、也最昂贵的错误之一。

铬钼钢(SAE 4130/4140)是高性能和竞赛应用的标准选择。铬钼合金元素使其在正火状态下的抗拉强度在 95,000–110,000 psi 范围,显著高于低碳钢,同时在反复方向载荷下具有很强的抗疲劳性。在悬架部件中,这种抗疲劳性比峰值抗拉强度更重要,因为杆件在每次使用中会弯曲回弹数千次。

DOM 钢(芯棒拉拔)常被误解。DOM 不是材料,而是工艺。基材可以是低碳钢、铬钼钢或 SAE 1020/1026。DOM 描述的是管子的成形方式:将焊接管坯退火,在锥形芯棒上拉拔,使焊缝闭合,对金属进行冷加工,产生比标准 ERW 公差更严格的管子。对于半径杆生产,这意味着更一致的壁厚和更好的同心度,这在加工轴承座时都很重要。

铝合金,主要是 6061-T6 和 7075-T6,解决一个特定问题:簧下质量。一对铝半径杆与相同几何的铬钼钢产品相比可节省约 1.5 磅。在高速沙漠和 pre-running 应用中,悬架响应性比极限承载能力更重要,这种减重有可测量的影响。代价是强度。6061-T6 抗拉强度最高约 45,000 psi(屈服约 40,000 psi),即使 7075-T6 约 83,000 psi 抗拉(屈服约 73,000 psi)也不及铬钼钢的峰值载荷应用。屈服强度——材料发生永久变形而不是弹回的点——对悬架部件而言是更有用的数值。铝杆也是由坯料加工而非基于管材,这完全改变了制造过程。
材料选择速查:
- 攀岩、重载越野:铬钼钢 4130/4140
- 一般小径使用、预算改装:DOM 钢(壁厚 0.120″+)
- 高速沙漠、pre-running、对重量敏感的改装:6061-T6 或 7075-T6 铝坯料
- 升高超过 2 英寸:无论使用场景如何,建议使用铬钼钢
管材是如何生产的
对于钢制半径杆,管子在到达机加工车间之前要经过两条不同的生产路径。
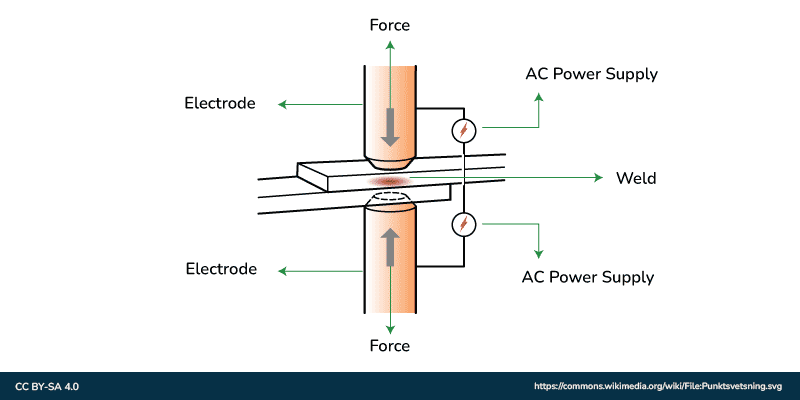
ERW(电阻焊)从平钢带开始,卷成管形,并使用高频电流沿接缝焊接。不添加填充金属。电流产生的热量和压力使边缘熔合。ERW 成本效益高,对标准应用产生一致的结果,但焊缝仍然是结构变量。在低应力应用中,这可能无关紧要。在竞赛或高载荷改装中则很重要。DOM 生产以 ERW 管为起点。焊接管经退火软化,然后在芯棒上拉拔,迫使管子符合更严格的尺寸公差。这种冷加工过程闭合了焊缝中的任何空隙,通过加工硬化稍微增加硬度,并使管子沿圆周的壁厚更均匀。对于半径杆生产,DOM 管给机械师提供了更好的起点,尤其是后续的轴承座加工。实际差异体现在质量控制上。DOM 管可以比标准 ERW 保持更严格的直径公差,当下游加工操作依赖于一致的坯料尺寸时,这一点很重要。
CNC 加工:公差变得关键之处
管子的好坏取决于后续的工序。半径杆上的加工操作,主要是轴承座孔和螺纹部分,决定杆端是否正确就位、正确预紧并在载荷下保持固定。轴承座是精度最重要的地方。对于压配外圈,孔公差通常保持在 +0.000/-0.0005 英寸。即负侧半个千分之一英寸,正侧无公差。哪怕是稍微偏大的孔,也允许外圈在载荷下在座内旋转。这种失效模式发展缓慢,然后结局很糟。轴承偏轴运行,不对称磨损,最终以看似随机、实则在加工阶段就已埋下的方式失效。螺纹加工遵循相同的逻辑。接受杆端的螺纹的螺距和直径决定该端在扭转和压缩载荷下的表现。不一致的螺纹在螺纹根部产生应力集中,恰恰是可调长度杆中疲劳裂纹萌生的地方。对于铝坯料杆,加工过程更为广泛。整个杆体由实心坯料车削而成,需要更多的准备时间和切削次数,但完全消除了焊接这一变量。铝的加工比钢更快,但需要仔细的冷却液管理以避免刀具上的积屑瘤,这表现为表面光洁度下降,进而可能影响尺寸精度。
| 材料 | CNC 工艺 | 典型孔公差 | 加工速度 | 主要风险 |
|---|---|---|---|---|
| 铬钼钢管 | 孔 + 螺纹 | +0.000/-0.0005″ | 标准 | 焊缝不一致 |
| DOM 管 | 孔 + 螺纹 | +0.000/-0.0005″ | 标准 | 无明显风险 |
| 6061-T6 坯料 | 整体车削 | +0.000/-0.0005″ | 更快 | 刀具积屑瘤 |
| 7075-T6 坯料 | 整体车削 | +0.000/-0.0005″ | 更快 | 刀具成本更高 |
焊接与装配
对于管式杆件,焊接是将加工端头与管体连接的步骤。在这个尺度上,TIG 与 MIG 的选择有实际后果。

TIG 焊(钨极惰性气体保护焊)使用不熔化的钨电极和单独送入的填充丝,让焊工能精确控制热输入。对于悬架连杆等安全关键部件,TIG 是赛车运动和高性能生产中首选的方法。较慢的工艺可以更好地管理热影响区——即焊缝周围基体金属性能因热循环而改变的区域。特别是在铬钼钢中,过大的热影响区会在恰恰错误的位置降低材料的韧性。
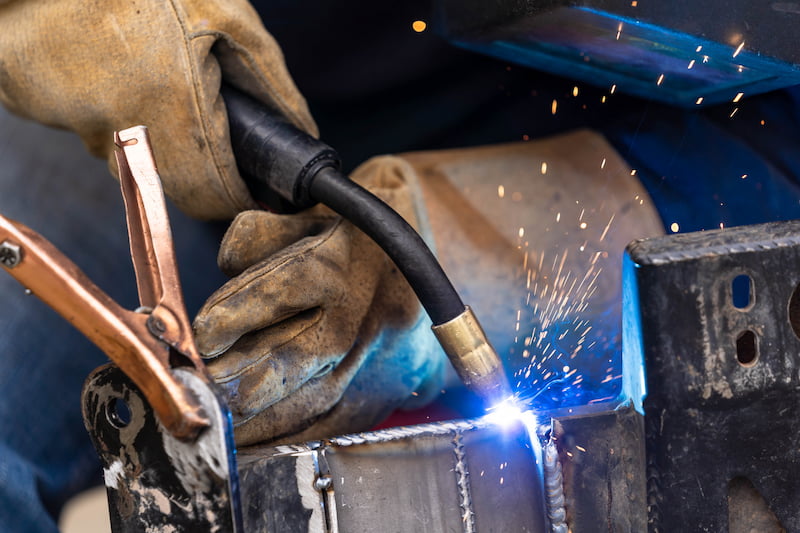
MIG 焊(熔化极气体保护焊)连续送入可熔化的焊丝电极,速度更快,更适合大批量生产。在较厚壁管上,MIG 能获得良好的熔深,但与 TIG 相比,更高的热输入和较低的控制精度使其不太适合薄壁铬钼钢应用。
焊接之后是轴承端安装。球面杆端——允许悬架摆动的海姆接头——按规定的过盈配合压入加工好的座中。标准轴承孔径为 5/8″、3/4″ 或 7/8″,取决于应用的载荷要求。采用“礼帽”式隔套衬套,焊接在安装座上而非杆件上,可增加轴承表面积,并大幅增强安装点强度。这种细节正是精心设计的总成与普通商品零件的区别。对于可调长度杆,左/右旋螺纹系统是制造精度汇聚之处。杆体一端接受右旋螺纹,另一端接受左旋螺纹。旋转管体即可加长或缩短总成。如果螺纹切削不一致,调节增量就会变得不可靠,这在后倾角修正等对几何要求严格的应用中违背了初衷。
质量控制与测试
成品半径杆在进入市场前要经过若干验证步骤。具体做法因制造商而异,但相关标准提供了有用的参考框架。拉伸试验依据 ISO 6892-1 或 ASTM E8,验证基材达到其规定强度。这很重要,因为材料认证并不自动意味着送到店里的具体批次达到数据表上的数值。力学测试弥补了这一差距。硬度测试使用布氏或洛氏方法,确认经过加工后热处理的任何部件的热处理结果。对于经 TIG 焊接的铬钼钢,热影响区周围的抽点硬度测试可检测意外软化。高载荷 4130 总成通常还规定焊后热处理(PWHT),一般是在 1,100–1,200°F 下消除应力或完全正火,以恢复热影响区的韧性,并减少否则会成为疲劳起始点的残余应力。无损检测(NDT)方法——着色渗透检测、磁粉检测或超声波方法,取决于材料——可在不破坏零件的情况下检测表面和亚表面缺陷。在生产环境中,通常应用于焊缝以及加工段与管体之间的过渡区。孔公差和螺纹啮合的尺寸检验通常是零件发货前的最后一步。鉴于 +0.000/-0.0005″ 的孔规格需要一致的过程控制才能保持,对成品进行抽检可在漂移到达客户之前将其发现。依据 ISO 6892-1 和 ASTM E8 规程,通常在 ZwickRoell 测试系统等设备上进行的拉伸和硬度测试程序在业内已十分成熟。真正的问题是某个制造商是持续应用这些方法,还是把它们当作可有可无的开销。
就质量控制应向半径杆供应商询问什么:
- 你们是否按特定牌号(4130、4140、6061-T6)对基材进行认证?
- 轴承座的孔公差保持在什么水平?
- 采用 TIG 还是 MIG 焊接,为什么?
- 你们是否对安全关键焊缝进行焊后 NDT?
- 如果某批次出现缺陷,追溯流程是怎样的?
这对您的采购意味着什么
制造过程在产品照片中看不到。但如果知道看哪里,它会留下线索。重量是一个信号,不过方向与大多数买家假设的不同。一根铝杆的重量低于其直径的标注规格,要么壁厚比宣传的薄,要么是用密度较低的材料加工的。一根比相同几何的 DOM 同类更轻的铬钼钢杆,可能采用了更薄的壁,这可能适合该应用,也可能不适合。轴承座配合是另一条线索。杆端可以徒手压入其座中,而没有正确的过盈配合,或安装时有明显松旷,反映出孔超出公差。这不是外观问题。焊缝一致性对管式杆件很重要。TIG 焊缝具有典型的“叠硬币”外观。MIG 焊缝看起来更平滑、更均匀,但热输入更高。两者都不一定更好,但无论采用哪种方法,截面不一致或有气孔(小表面凹坑)的焊缝都值得质疑。可调杆的调节应当感觉有序,在整个调节范围内阻力一致,在螺纹啮合点没有卡滞。卡滞表明螺纹牙型不一致或总成对中不良。SYZ Machine 生产铬钼钢和铝两种版本的半径杆,涵盖多种孔径,CNC 加工的轴承座保持压配轴承安装所需的重要公差。制造工艺是不会出现在数据表上的规格,这就是为什么在下单前值得了解它。