钻孔创造出孔,铰孔使其精确。对于通过锥形转向节孔进行颠簸转向校正——海姆接头或锥形螺柱最终装入的座位——这是两道不同的工序,承担两种不同的工作,而不是制造同一个孔的两种相互竞争的方法。
每道工序实际做什么
| 钻孔 | 铰孔 | |
|---|---|---|
| 主要目的 | 形成孔,去除大部分材料 | 将孔精加工至最终尺寸和几何形状 |
| 尺寸精度 | 中等 | 高 |
| 表面粗糙度 | 相对粗糙 | 明显更光滑 |
| 几何一致性 | 可能带有跳动或锥度误差 | 更好的圆度、尺寸一致性和锥度精度 |
| 每次走刀的材料去除量 | 相对较大 | 小而受控的余量 |
标准麻花钻本身并不是加工最终精密孔的合适工具——它是粗加工工序,为铰刀提供的精加工走刀准备好孔。
为什么铰刀救不了钻歪的孔
铰刀通常沿着已有孔的轴线走——它不是用来重新定位钻偏了位置的孔的工具。这正是让人栽跟头的细节:铰孔能改善尺寸、圆度和表面粗糙度,但孔的位置精度必须在钻孔阶段就正确确立。如果引导孔的轴线偏了,铰孔只会在错误的位置得到一个尺寸精确的孔。
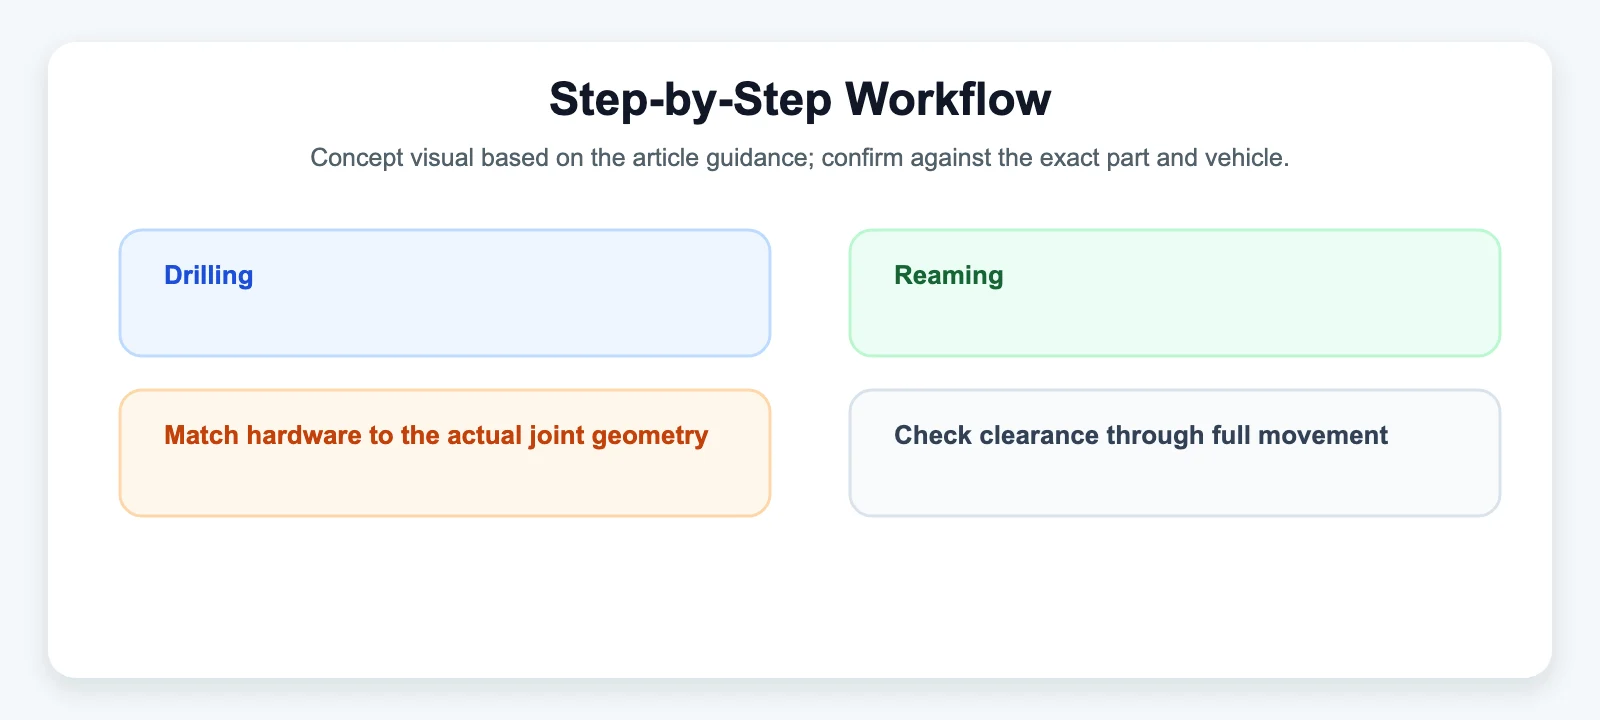
锥形转向节孔的标准加工流程
- 先确定位置和轴线。在去除任何材料之前,以可靠的基准面装夹转向节,并准确设定孔的中心线。这一步决定最终孔是否落在正确位置——后续任何环节都无法纠正这里出现的误差。
- 钻小孔。用刚性的装夹,钻出一个有意小于最终孔径的引导孔,为精加工工序留出受控的余量,而不是试图一次走刀就达到最终尺寸。
- 如果余量较大,先粗加工锥度。对于较大的锥度,在精加工铰刀之前先安排一次粗加工走刀,可以减轻这把最终刀具的负荷——让精加工铰刀去除大量材料,会同时增加切削力、颤振风险和刀具磨损。
- 用专用锥度铰刀精加工。这将确立规定的锥角和最终尺寸。对于可重复的生产作业,铰刀、机床对中、切削液、进给速度和余量都需要一并控制——其中一项出错,其他的就无法完全补偿。
- 检查整个锥面,而不只是一个直径。只检查大端直径可能会漏掉真正的问题。正确的检验应核实小端直径、大端直径、锥角和长度、孔的位置,以及它与周围基准面的关系——使用功能性锥度量规或合适的CMM设置,而不是单次卡尺测量。
为什么加工余量比看起来更重要
铰削余量过小或过大都会造成问题——表面粗糙度差、颤振、最终孔径偏大,或损坏铰刀本身。要把这个余量定对,取决于钻孔阶段留下了什么,这也是为什么这两道工序必须统一规划,而不能当作互相独立的步骤。
为什么这对装入其中的杆端很重要
锥形转向节孔是杆端锥形螺柱最终落座的接口。位置准确、尺寸正确、精加工到位的孔,能让锥形配合获得干净、一致的机械锁紧。有跳动、锥度不一致,或因省略铰孔步骤而表面粗糙的孔,无论杆端本身制造得多好,都会削弱这个配合——这就是为什么转向节孔的加工质量与杆端自身的制造质量,对可靠安装同样重要。
相关阅读: 如何将海姆接头装入锥形转向孔 · 杆端剖析:认识壳体、球体与座圈